Pracht+Schumacher :: Gewindeformeinheiten
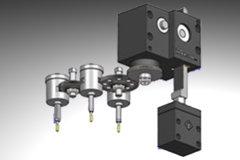
Gewindeformeinheiten (mechanisch)
Mechanische Gewindeformeinheit Type BMI
Das geformte Gewinde entsteht nicht durch einen Schnittvorgang, sondern wird kalt geformt. Dadurch erreicht man eine optimale Verschleißfestigkeit. Aus diesem Grunde müssen die Gewinde nicht mehr so lang sein. Durch die Verkürzung der Gewinde sparen wir Pressen-Hub und erhöhen gleichzeitig die Standzeiten der Gewindeformer.
VORTEILE
- Kostenreduzierung bei der Herstellung von Stanzteilen mit Gewinden
- Teure Nacharbeiten entfallen
- Niedrige Investition, große Leistung
- Standzeiten des Gewindeformers: von 50.000 bis 300.000 Stück, je nach Material
- Das gedrückte Gewinde hat eine höhere Haltbarkeit als herkömmlich geschnittene Gewinde
- Maximale Geschwindigkeit: 200 Hub / Minute